单轨吊配件选型与寿命管理:从易损件逻辑看井下辅助运输的可靠性成本
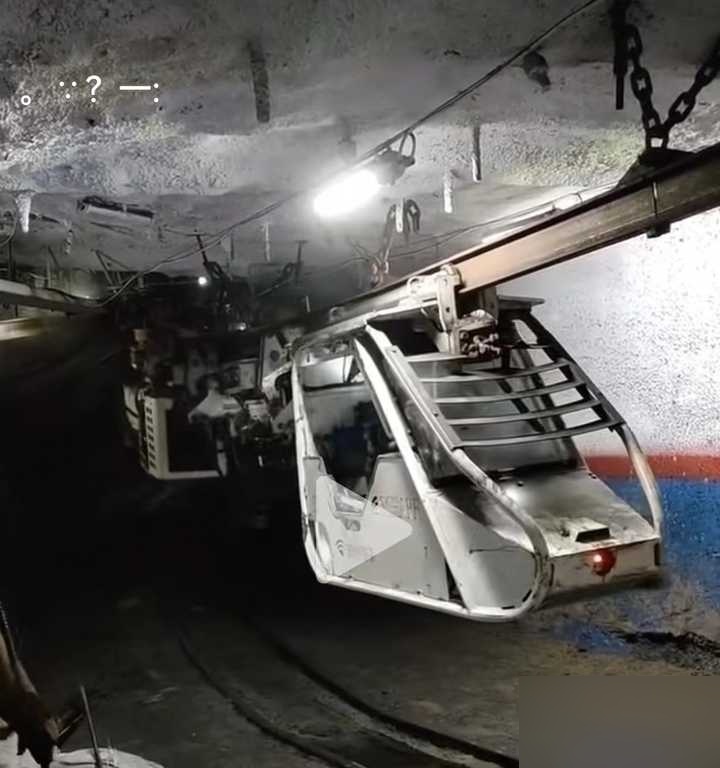
在煤矿井下辅助运输系统中,单轨吊主机往往只占全生命周期投入的三成左右,真正决定设备可用率的,是那些单价不高、更换频繁的配件。据行业调研数据,一台柴油机单轨吊在正常工况下年配件消耗约为设备原值的5%~8%,若巷道条件恶劣、粉尘浓度偏高,这一比例可上升至12%以上。配件管理不善导致的停机,其间接损失远高于配件本身价格。
一、配件体系的三层结构,决定了故障率的分布
单轨吊配件并非零散零件的集合,而是按功能划分为三层:承载层、驱动制动层、控制层。
- 承载层:承载小车、走行轮、导向轮、吊挂板、吊挂链、销轴、卸扣。这一层承受全部垂直载荷与水平偏摆力,属于高应力循环部件。
- 驱动制动层:驱动轮摩擦衬块、减速机齿轮、制动闸片、液压泵与阀组。摩擦件是消耗主体。
- 控制层:隔爆电控箱、操作手柄、遥控模块、传感器、气动控制阀。故障多为电气与气路问题,非机械磨损。
从维修统计看,约60%的井下故障集中在承载层与制动层,也就是机械磨损与摩擦副失效。这说明单轨吊维修的核心不是"修主机",而是配件的寿命预判与更换节奏管理。
二、易损件寿命曲线:数据比经验更可靠
以驱动轮摩擦衬块为例,在巷道坡度8°~12°、日均运行3~5公里的工况下,衬块有效摩擦厚度磨损速率约为0.4~0.7毫米/百小时。当剩余厚度低于原厚的40%时,牵引力下降明显,爬坡区段易出现打滑甚至溜车。经验上,衬块更换周期在800~1200小时之间,但这一区间跨度很大,必须结合巷道坡度和载荷谱修正。
制动闸片的周期更短。摩擦式工作制动与紧急制动叠加使用时,闸片通常每2~4个月即需检查或更换。走行轮与导向轮受冲击载荷影响大,在轨道接头间隙超标的情况下寿命可缩短30%以上——这也是许多矿方在更换承载轮后不久再次失效的根本原因:问题出在轨道,而非配件质量。
三、吊挂配件与轨道系统的匹配精度
单轨吊轨道普遍采用I140E、I140V型专用型钢,前者单位质量约25~27 kg/m,后者约37 kg/m。吊挂配件通过锚杆或锚索固定于顶板,中间由吊挂板、圆环链或花篮螺栓调节高度。这一环节最容易出现两类问题:
- 链环规格不匹配:以非标圆环链替代标准链,破断载荷不足,在动载冲击下存在隐患。
- 吊挂点间距超标:间距过大会导致轨道挠度增加,接头错位,直接加速车轮磨损。
因此,采购吊挂配件时应关注材质等级、破断载荷与表面防腐工艺,而非单纯比价。单轨吊价格体系中,吊挂件的成本占比不高,但它对轨道系统整体寿命的影响却是乘数级的。
四、气动与柴油机型配件的差异化选择
气动单轨吊配件以气马达、气控阀、气管路组件为主,结构简单、无排放,适合高瓦斯与通风受限的掘进巷道,但扭矩输出受气压波动影响明显,对气源稳定性要求高。柴油机单轨吊配件则围绕发动机、液压驱动与尾气处理系统展开,牵引力强、爬坡能力好,配件品类更多、维护更复杂。
在山东济宁、泰安一带的矿井中,两类机型常配合使用:柴油机单轨吊承担长距离重载运输,气动单轨吊负责工作面附近的短距离转运。这种组合对配件供应链的响应速度提出更高要求,也推动了山东单轨吊厂家从"卖设备"向"配件+维修"一体化服务转型。
五、配件管理的正确姿势
把配件当成耗材采购,是最常见的误区。更有效的做法是建立三类台账:磨损件寿命台账、轨道状态台账、故障归因台账。当同一配件连续三次低于理论寿命即失效时,应回溯轨道精度、载荷谱与安装工艺,而不是简单更换更贵的配件。
从可靠性工程角度看,单轨吊配件管理的本质是把不可控的突发停机,转化为可预测的计划检修。这既是矿用单轨吊维修体系升级的方向,也是降低吨煤运输成本最直接的一环。